Détecter l’état des machines,
avant que les dommages ne surviennent.
MaschinenKontrolle développe des systèmes de surveillance continue de l’état des composants critiques dans l’industrie.
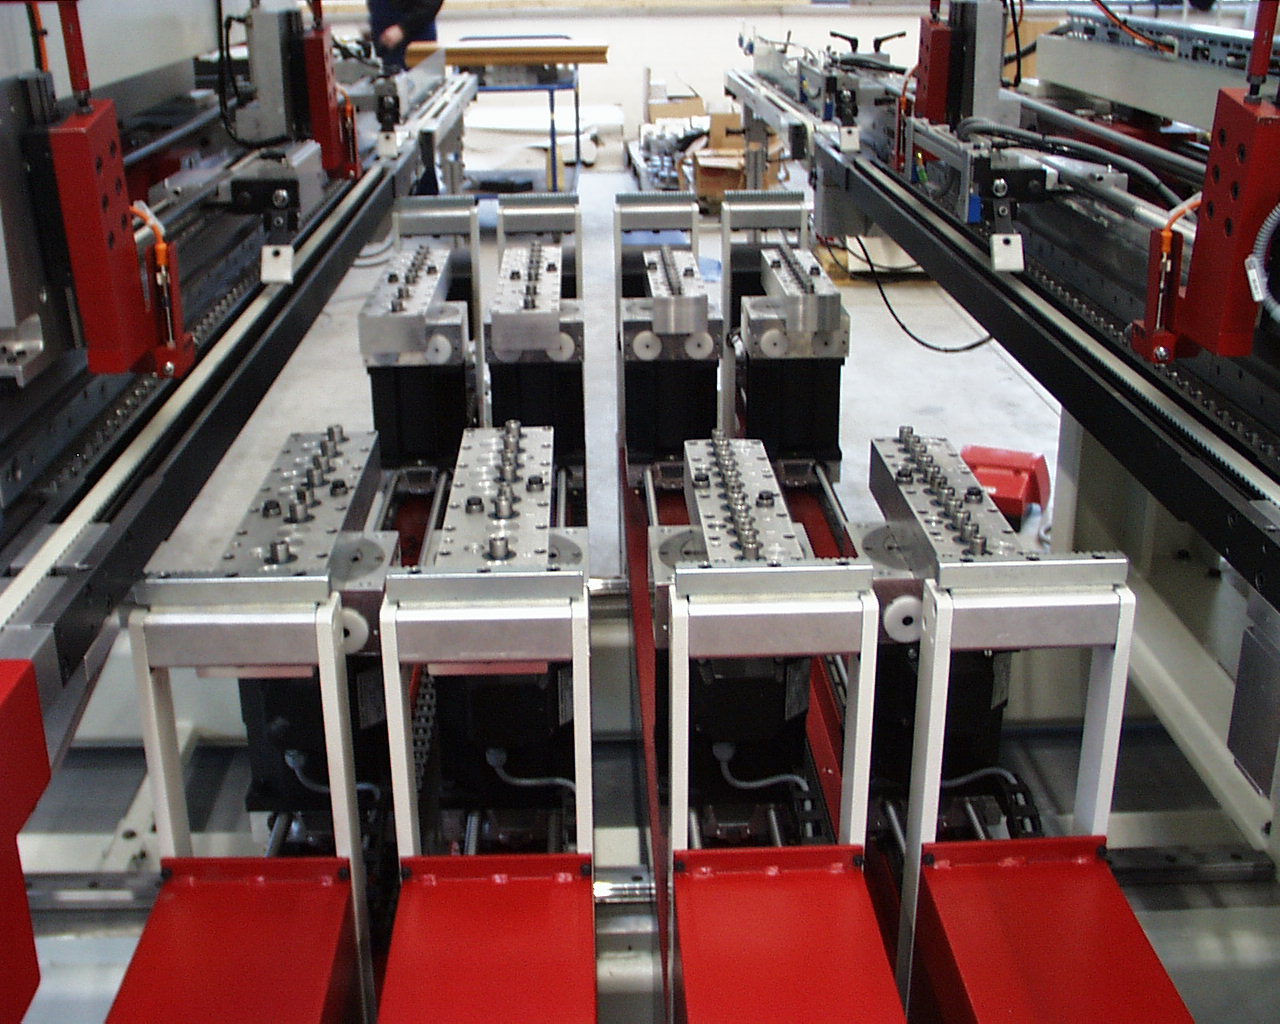
Développement de logiciels spécialisés pour la surveillance des machines en ligne
Les logiciels standards atteignent souvent leurs limites avec des processus de production spécifiques.
MaschinenKontrolle propose des solutions sur mesure pour la surveillance continue.
Arrêts de production non planifiés
Un roulement défectueux ou une surcharge thermique entraîne rapidement des pannes coûteuses.
Les défauts insidieux et invisibles à l’œil nu sont particulièrement dangereux.
Détection précoce
MaschinenKontrolle enregistre les variations dans les domaines des ultrasons, des vibrations, de l’acoustique et de la température.
Les écarts sont identifiés automatiquement avant que des dommages irréversibles ne surviennent.
Plusieurs grandeurs – une vue globale de l’état de la machine
Notre plateforme combine des données de capteurs complémentaires pour une détection précoce.
Ultrasons
Détection ultra-précoce des bruits de frottement, fuites d’air et défauts de lubrification.
Vibrations
Analyse vibratoire pour localiser le balourd et les dommages mécaniques.
Acoustique
Détection des anomalies de processus et bruits ambiants audibles.
Température
Surveillance thermique pour détecter les surchauffes et surcharges.
Alerte précoce
Alertes visuelles et sonores avant la panne effective.
Comparaison des domaines d’application et des chevauchements
| Type de capteur | Objectif principal | Exemples d’application | Redondance / Chevauchement |
|---|---|---|---|
| Ultrasons | Détection précoce des frottements haute fréquence et fuites d’air comprimé. | • Fuites d’air comprimé • Usure très précoce des roulements |
Chevauchement partiel avec l’acoustique : Capte les défauts inaudibles. |
| Vibrations | Détection des déséquilibres mécaniques et défauts d’alignement. | • Balourd de rotor • Dommages aux engrenages |
Chevauchement partiel avec les ultrasons : Mesure les défauts à basse fréquence. |
| Acoustique | Surveillance des bruits ambiants dans la plage audible par l’homme. | • Anomalies de processus • Cavitation dans les pompes |
Fort chevauchement : Détecte souvent les stades avancés des pannes. |
| Température | Détection des surcharges thermiques dues à un frottement extrême. | • Surchauffe de roulement • Surchauffe de moteur |
Symptôme consécutif : La hausse de température est presque toujours le stade final. |
Pourquoi la redondance des capteurs est-elle voulue ?
En pratique, une panne suit une chronologie claire (courbe P-F) :
- 1er stade (Ultrasons) : Micro-frottement dans la plage ultrasonore.
- 2e stade (Vibrations) : Les vibrations mécaniques deviennent mesurables.
- 3e stade (Acoustique) : Bruit ou grincement audible.
- 4e stade (Température) : Le composant chauffe juste avant la panne.
Conclusion sur le chevauchement :
- Oui, ils se chevauchent partiellement d’un point de vue technique.
- Non, ce n’est pas du gaspillage : Les ultrasons avertissent tôt, la température indique l’urgence.
De la machine à la surveillance numérique
La plateforme collecte les données des capteurs et analyse les tendances pour éviter les dommages.
Des capteurs de précision envoient les données en temps réel vers le cloud.
Des interfaces sécurisées transmettent les valeurs pour l’évaluation visuelle.
Chaîne de surveillance
Collecte sur la machine
Communication sécurisée
Stockage et mise à disposition
Tendances et états
Alerte précoce en cas d’anomalie
Applications & Secteurs
Conçu spécialement pour les lignes de production automatisées.
Industrie du bois
Perceuses, fraiseuses et centres CNC.
Industrie du meuble
Lignes de fabrication de meubles.
Industrie plastique
Extrudeuses, presse à injecter et entraînements.
Construction mécanique
Intégration de Condition Monitoring.
Démonstration du tableau de bord
Simulation de la surveillance continue des capteurs.